


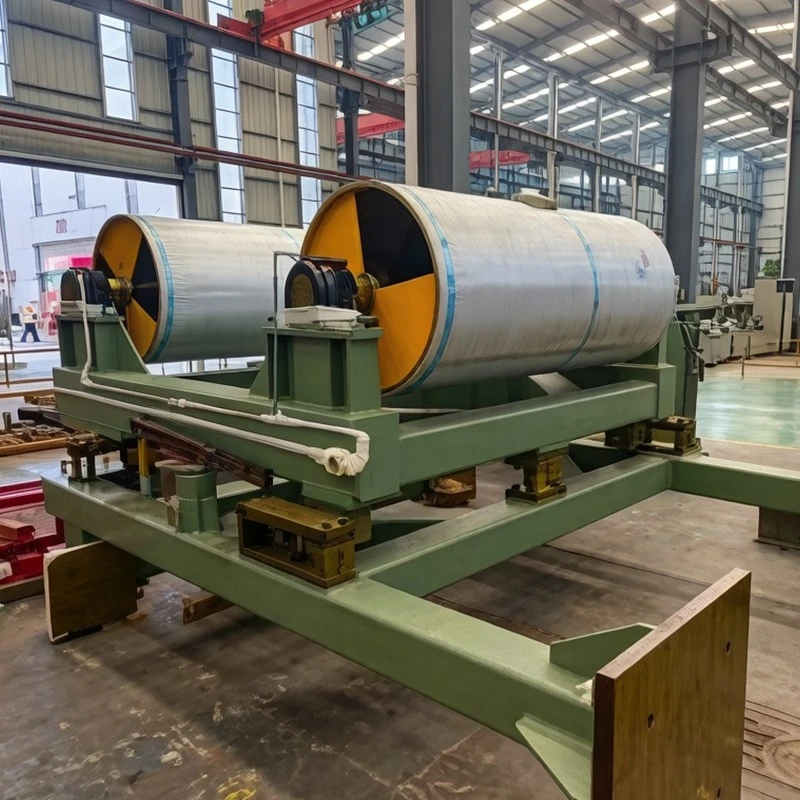

Opis produktu
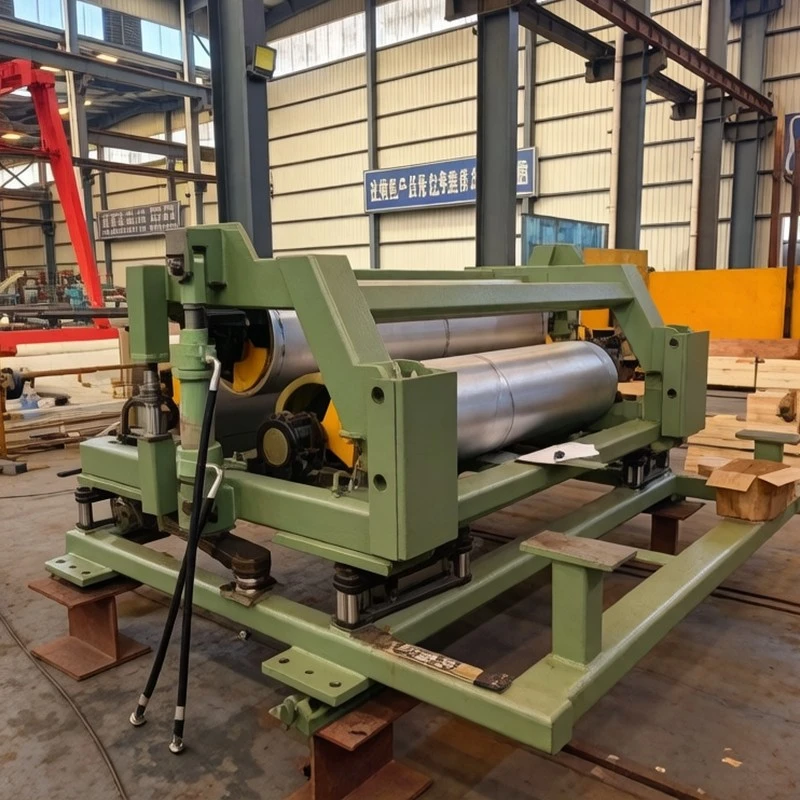
Wyprodukowany w naszej bazie precyzyjnego sprzętu metalurgicznego w Jingjiang, nasz wałek prowadzący taśmy jest elektrohydraulicznym zespołem rolek śledzących i korygujących położenie, zaprojektowanym w celu utrzymania centralnego wyrównania taśmy na szybkich liniach ciągłego przetwarzania taśmy. Opierając się na 26-letnim specjalistycznym doświadczeniu produkcyjnym i obsługując międzynarodowych producentów stali, w tym POSCO, Shagang i Baowu, konstruujemy każdą rolkę prowadzącą listwy sterującej z obrotową kołyską sterującą, precyzyjnymi łożyskami obrotowymi i hydraulicznymi serwocylindrami o niskim tarciu lub liniowymi siłownikami elektrycznymi. Monitorując położenie taśmy za pomocą optycznych lub indukcyjnych czujników krawędziowych i dokonując regulacji kąta rolki w czasie rzeczywistym, ta responsywna rolka prowadząca prowadząca taśmę koryguje błądzenie taśmy, eliminuje uszkodzenia związane z przycinaniem krawędzi i zapobiega przechodzeniu wstęgi przez piece, zbiorniki do wytrawiania i sekcje powlekania, zapewniając przetwórcom taśm na zimno niezawodne narzędzie do prowadzenia wstęgi.
Aplikacje
Linie do ciągłego cynkowania i powlekania kolorowego:Korekta śledzenia taśmy na wejściach do pieca, wieżach chłodniczych i wyjściach z akumulatora.
Ciągłe linie do trawienia:Zapobieganie przemieszczaniu się pasków w płytkich kąpielach kwasowych i kanałach płuczących.
Linie do ciągłego wyżarzania (CAL):Utrzymanie linii środkowej w pionowych pętlach pieca o wysokiej temperaturze.
Linie do cięcia i przewijania cewek:Wyrównywanie krawędzi taśmy przed przycinarkami krawędzi i trzpieniami odrzutnika w celu uzyskania jednolitych ścian bocznych zwojów.
Specyfikacje techniczne
|
Standardy projektowe |
Normy dotyczące maszyn do obróbki wstęgi na zimno, ISO 9001, JB/T 5000 |
|
Typy przewodnie |
Zespół rolkowy kierujący (rama obrotowa obracająca się wokół osi nachylonej) lub prowadnica rolkowa wyporowa |
|
Zakres szerokości paska |
600 mm do 2200 mm; Grubość taśmy: 0,15 mm do 4,0 mm |
|
Średnice rolek |
250 mm do 800 mm; Długość beczki rolkowej do 2500 mm |
|
Dokładność prowadzenia |
Odchylenie linii środkowej kontrolowane w zakresie ±1,0 mm (zależne od czujnika) |
|
Szybkość linii |
Do 900 m/min |
|
Układ uruchamiający |
Elektrohydrauliczny siłownik wysokiej częstotliwości lub precyzyjny siłownik serwomotoru ze śrubą kulową |
|
Obróbka powierzchni walców |
Chromowanie, wyściółka z gumy/poliuretanu lub powłoka z węglika wolframu |
|
Równoważenie dynamiczne |
ISO 1940, klasa G2.5 |
Możliwości dostosowywania
Kompatybilność czujnika:Bezpośrednia integracja elektryczna i mechaniczna z optycznymi, indukcyjnymi lub ultradźwiękowymi systemami wykrywania krawędzi (np. EMG, BST).
Podstawki z pojedynczą lub podwójną rolką:Dostosowywanie jednorolkowych ram sterujących lub dwurolkowych zespołów opasania typu Z w oparciu o dopuszczalny kąt opasania i napięcie liny.
Specjalistyczna metalurgia walców:Osłony gumowo-poliuretanowe do linii wytrawiania na mokro lub beczki ze stopu żaroodpornego na wyjścia pieca do wyżarzania.
Kompaktowe wymiary modułowe:Niezależne pakiety płoz zawierające podstawę obrotową, kołyskę kierowniczą, kolektor serwomechanizmu i czujniki LVDT ze sprzężeniem zwrotnym.
Ograniczenie zerowego MOQ:Zaprojektowane na zamówienie do indywidualnej wymiany pozycjonerów lub kompletnych pakietów linii produkcyjnych.
Kontrola jakości
Akredytacje produkcyjne:Zarządzanie jakością spawania ISO 9001:2015, ISO 14001:2015 i ISO 3834-2.
Pełna identyfikowalność kodów QR procesu:Każdy kuty korpus walca, obrotowe łożysko baryłkowe, siłownik serwa i wspornik konstrukcyjny ma indywidualny kod QR powiązany z certyfikowanymi zapisami kontroli.
Weryfikacja kinematyki obrotu i wyrównania:Testy fabryczne weryfikują dokładność geometryczną obrotu, powtarzalność skoku cylindra i zerowy luz łożyska.
Kontrole wyważania dynamicznego i bicia:100% dynamiczne wyważanie i badanie bicia promieniowego (w zakresie 0,03 mm) na całej powierzchni walca.
Ciężkie opakowanie oceaniczne:Smar ochronny, amortyzacja bębna walcowego, śruby konstrukcyjne do ślizgów i uszczelnienie z barierą próżniową.
Często zadawane pytania
P: W jaki sposób rolka sterująca koryguje śledzenie paska bez marszczenia paska światła?
Odp.: Rolka sterująca obraca się wokół nachylonego, chwilowego środka obrotu, który łączy w sobie pochylenie z przesunięciem osiowym. Zmienia to kąt wejścia, równoważąc boczne siły tarcia, prowadząc pasek płynnie z powrotem do środka, nie powodując rozciągania krawędzi ani marszczenia ukośnego.
P: Jaki jest typowy czas realizacji produkcji zespołu rolek prowadzących?
Odp.: Testy produkcyjne i warsztatowe trwają zwykle od 3 do 4 miesięcy od podpisania rysunku do wysyłki do fabryki.
P: Jaką gwarancję zapewniacie?
Odp.: Zapewniamy 18-miesięczną gwarancję od momentu przybycia na miejsce lub 12 miesięcy od rozpoczęcia komercyjnego użytkowania (w zależności od tego, co nastąpi wcześniej).
P: Jakie warunki płatności są akceptowane?
Odp.: Standardowe warunki handlowe obejmują 30% zaliczki, 40% płatności za kamienie milowe w produkcji i 30% salda przed wysyłką eksportową, płatne w USD, EUR lub RMB.
Popularne Tagi: rolka prowadząca listwy sterującej, Chiny producenci rolek prowadzących listwę, dostawcy, fabryka, Maszyna do owijania pasów, Rolka o stałym naprężeniu, Zwijacz w dół, Sprzęt jednostki Looper, Rura promieniująca w kształcie litery U, Rura promieniująca w kształcie litery W


